Planejar a manutenção a partir de tendências: monitoramento de vibrações de motores em uma unidade de produção na Tailândia
Uma leitura isolada não distingue a variação normal de um problema em desenvolvimento. O sensoriamento de vibrações com o S09 acompanha tendências para planejar a manutenção e as peças de reposição com antecedência.
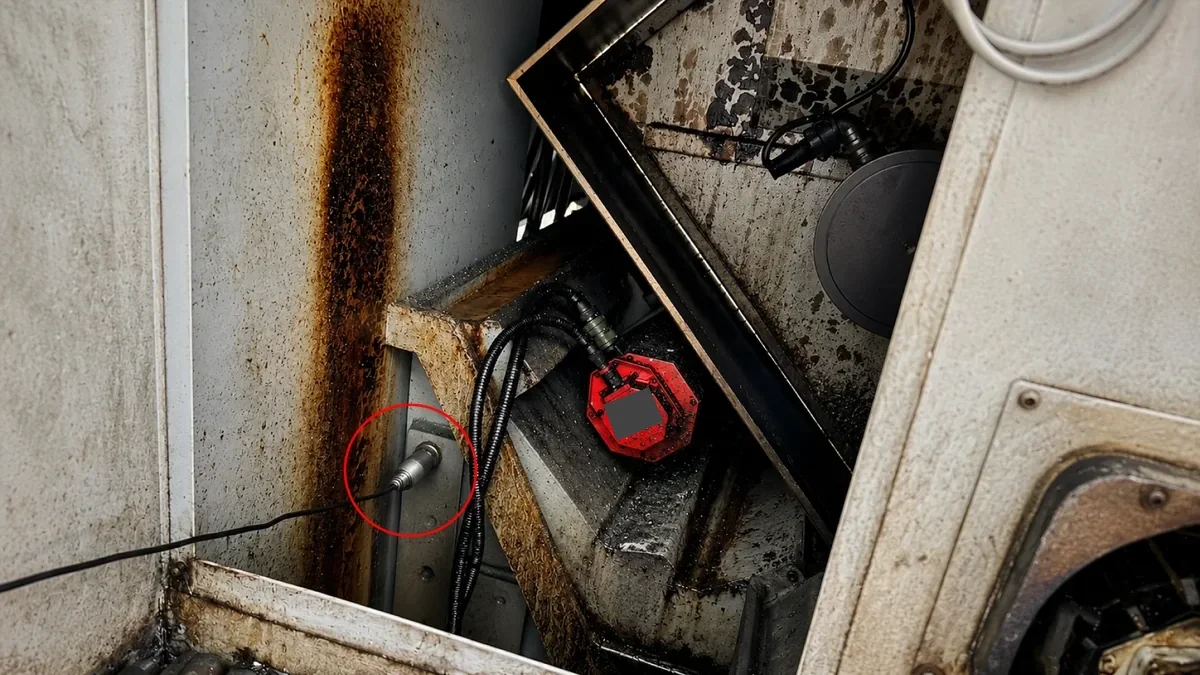
Imagem: ponto de sensoriamento de vibrações em equipamento de produção.
Perfil do projeto
- Região: Tailândia
- Categoria: Indústria
- Status da implantação: Implantado formalmente
- Configuração de produtos: Configuração de sensoriamento de vibrações + transmissor sem fio inteligente S09
Destaques da implantação
- Comparação com a linha de base — Estabelecer uma referência em condições representativas do local e do equipamento e, depois, analisar os desvios ao longo do tempo
- Fluxo de 5 etapas — Linha de base → desvio → verificação → planejamento → manutenção
- Interpretação em campo — Combinar a tendência com carga, velocidade, temperatura, som e inspeção no local
- Limite da interpretação — Um desvio de tendência motiva uma análise; não constitui um diagnóstico isolado de falha
Resumo do caso
Uma unidade de produção na Tailândia implantou formalmente um fluxo de monitoramento de vibrações para equipamentos rotativos. Uma configuração de sensoriamento de vibrações específica do local coleta dados sobre a condição dos equipamentos, enquanto o transmissor sem fio inteligente S09 encaminha os dados para análise de tendências. Isso permite que a equipe de manutenção compare o comportamento atual dos equipamentos com uma linha de base estabelecida e acompanhe os desvios ao longo do tempo.
A implantação funciona como uma camada de triagem antecipada. Quando uma tendência sai da faixa normal, a equipe verifica a condição do equipamento no local antes de decidir se deve preparar peças de reposição, reservar uma janela de manutenção ou continuar a observação. O fluxo transforma leituras dispersas em uma informação rastreável para a manutenção, preservando o julgamento de engenharia necessário à verificação em campo.
Problema
Uma leitura isolada não distingue a variação normal de uma mudança em desenvolvimento
Em um ambiente de produção contínua, os motores e componentes de transmissão operam com variações de carga, velocidade, temperatura e condições de produção. Uma leitura isolada não mostra se a mudança é temporária ou se está evoluindo ao longo do tempo, e as rondas de inspeção podem não captar o mesmo estado operacional em cada visita.
A equipe de manutenção precisava de uma forma repetível de comparar o comportamento dos equipamentos entre períodos de monitoramento sem tratar cada desvio como uma falha confirmada.
Solução
Estabelecer uma linha de base do equipamento e usar os desvios para iniciar a verificação
Cada ponto monitorado começa com o estabelecimento de uma linha de base em condições operacionais representativas. As leituras seguintes são comparadas com essa faixa de referência para identificar desvios persistentes ou crescentes.
Um desvio inicia uma análise, não um diagnóstico automático. A equipe de manutenção combina a tendência com a carga operacional, a velocidade, a temperatura, o som e a inspeção no local antes de escolher a próxima ação. Isso mantém a utilidade do monitoramento sem exagerar o que os dados de vibração, sozinhos, podem comprovar.
Evidências de campo relacionadas
As tendências de vibração da ferramenta nova até seu desgaste podem apoiar o planejamento da troca de ferramentas
A seguir são apresentadas evidências de campo independentes de uma aplicação relacionada em motores de fusos de máquinas-ferramenta e tornos. Elas são apresentadas separadamente da implantação na Tailândia para ilustrar a mesma lógica de interpretação das tendências de vibração.
Essa aplicação em campo utilizou a medição de vibrações em um único eixo na fase inicial. A amplitude de vibração permaneceu relativamente baixa e estável durante o período de uso da ferramenta nova. Com o aumento do tempo de operação e a perda gradual de capacidade de corte da ferramenta, foram observadas amplitudes e frequências de vibração mais altas. Assim, a equipe podia usar a tendência como uma das informações para planejar a troca de ferramentas, junto com a qualidade da usinagem, a carga do equipamento e os resultados da inspeção no local.
Essa abordagem pode ajudar as equipes a programar a troca de ferramentas mais cedo e reduzir o risco de quebra da ferramenta e de paradas não planejadas. Não garante que falhas ou paradas serão evitadas. Os limites devem ser estabelecidos para a máquina, a ferramenta, as condições de usinagem e a linha de base específica do local.
Valor da implantação
O planejamento da manutenção ganha um sinal de triagem mais antecipado e rastreável
A visibilidade das tendências oferece à equipe um registro comum para decidir quais equipamentos merecem mais atenção. Quando um desvio persiste, é possível considerar uma inspeção, a preparação de peças de reposição e uma janela de manutenção antes que o problema exija uma resposta urgente.
Este caso não alega uma redução medida do tempo de parada, das horas de trabalho ou da taxa de falhas. Seu valor documentado é o fluxo adotado: a condição do equipamento é comparada com uma linha de base, as exceções são verificadas e as ações de manutenção podem ser planejadas com um contexto mais claro.
Opções futuras de engenharia
Quando for necessária uma comparação direcional mais detalhada, um projeto poderá avaliar sensores de três eixos, análise no domínio da frequência ou interpretação assistida por IA. Essas são opções futuras de engenharia, sujeitas às condições do equipamento, à qualidade dos dados, ao volume de amostras e à validação de engenharia. Não são funções padrão do S09 e não substituem o diagnóstico no local.
Próximo passo
Para uma implantação semelhante, defina o ativo monitorado, a posição do sensor, o período representativo da linha de base, o responsável pela análise, o método de verificação e os critérios de escalonamento antes de estabelecer qualquer regra de alerta.
Explorar soluções / Falar com um especialista
Imagens das posições de sensoriamento
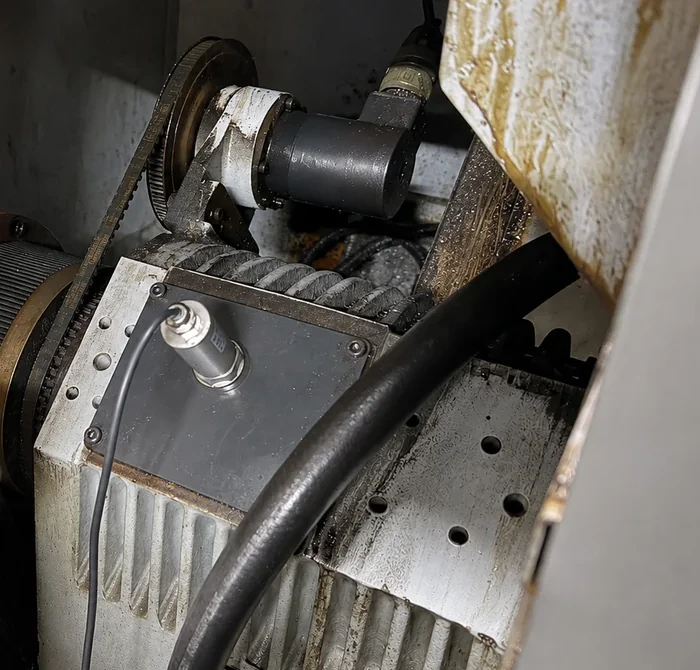
Imagem: detalhe da posição de sensoriamento na máquina.
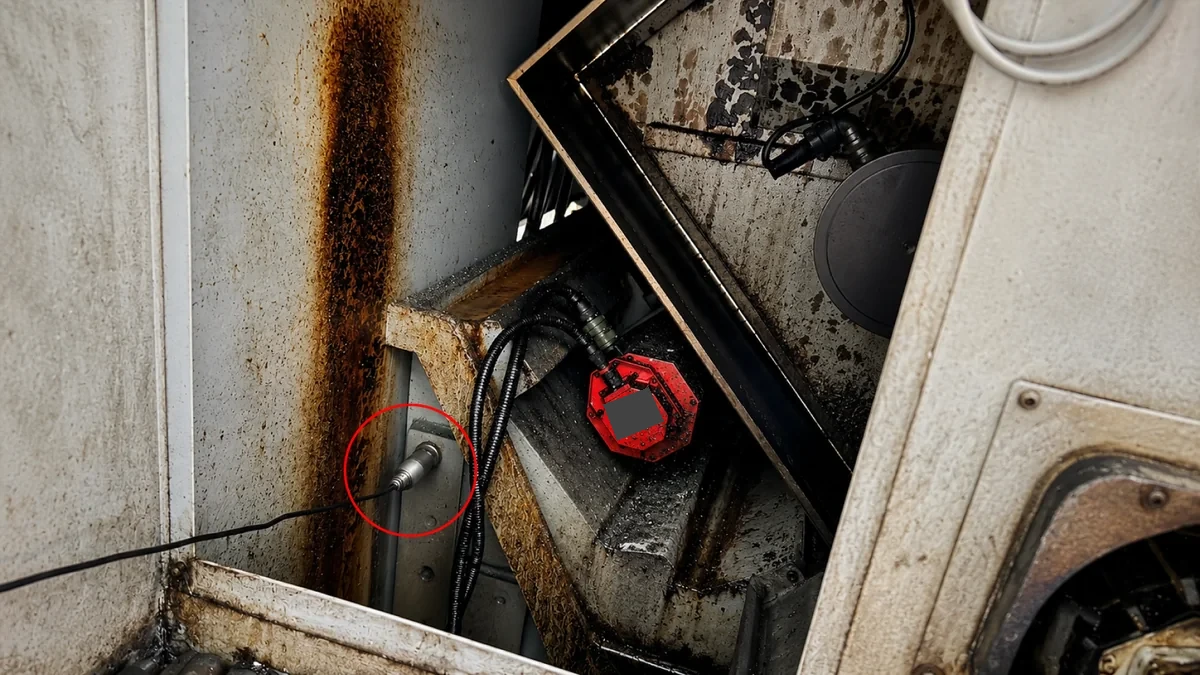
Imagem: equipamento de sensoriamento e configuração da máquina.
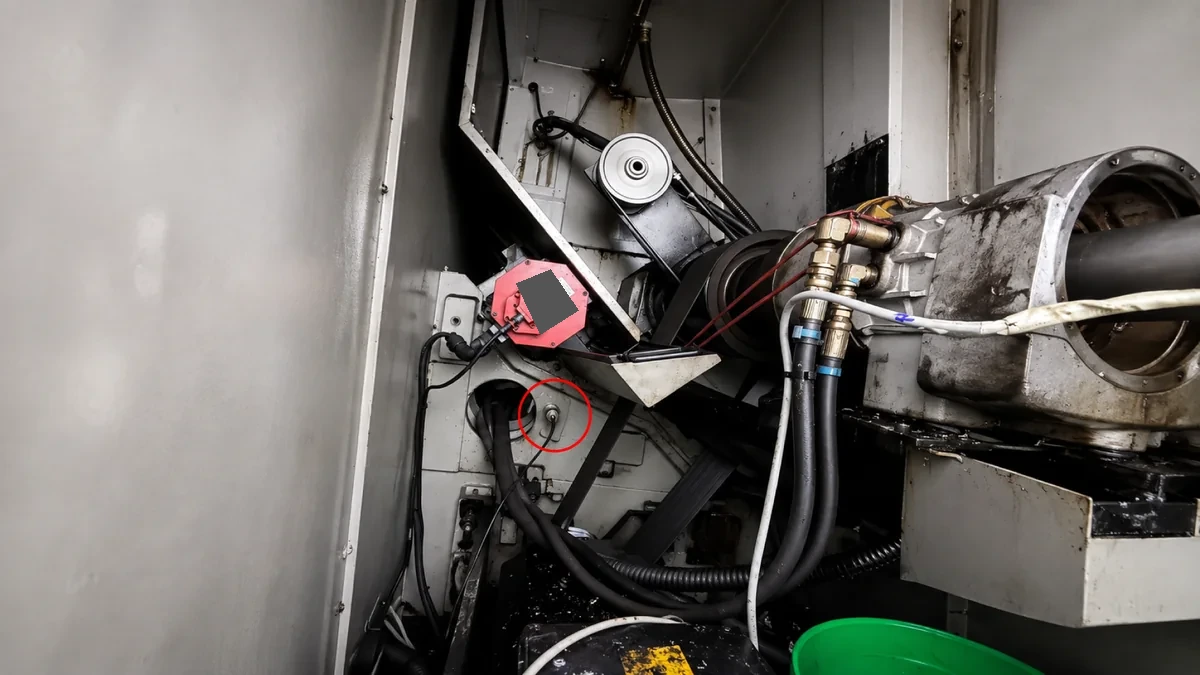
Imagem: ponto monitorado em equipamento de produção.
Ilustrações de tendências e do fluxo de trabalho
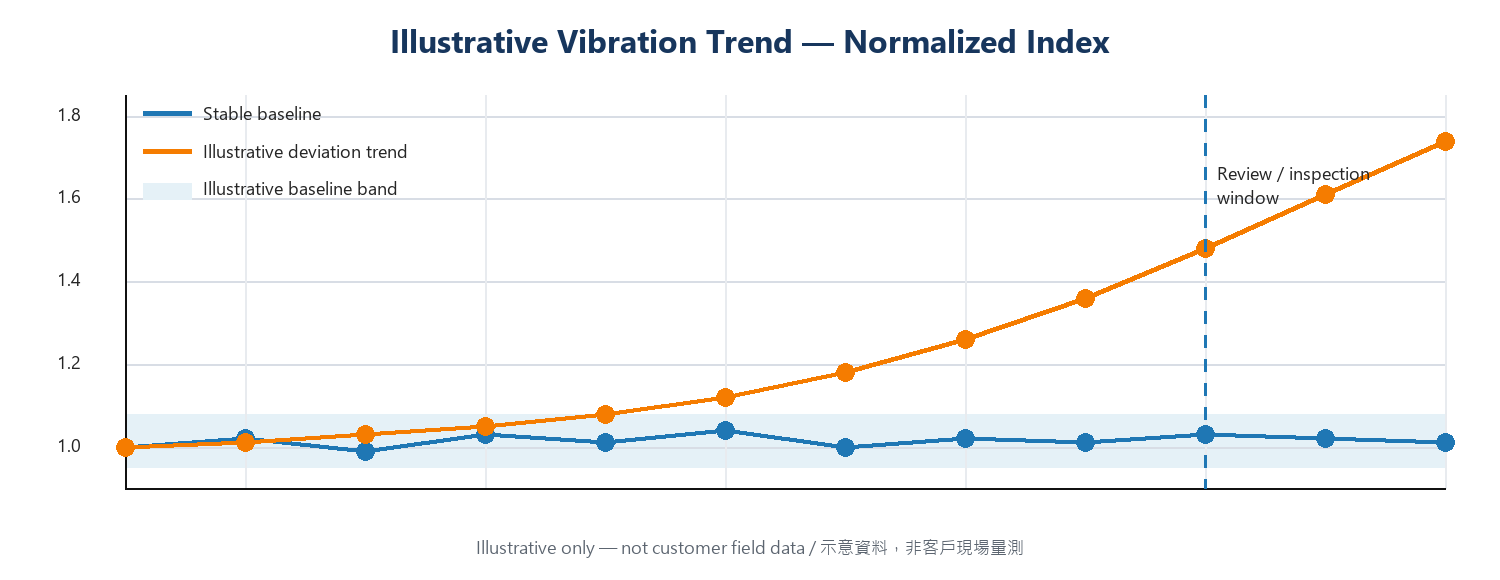
Ilustração da interpretação de tendências; não são dados de medição de um cliente.
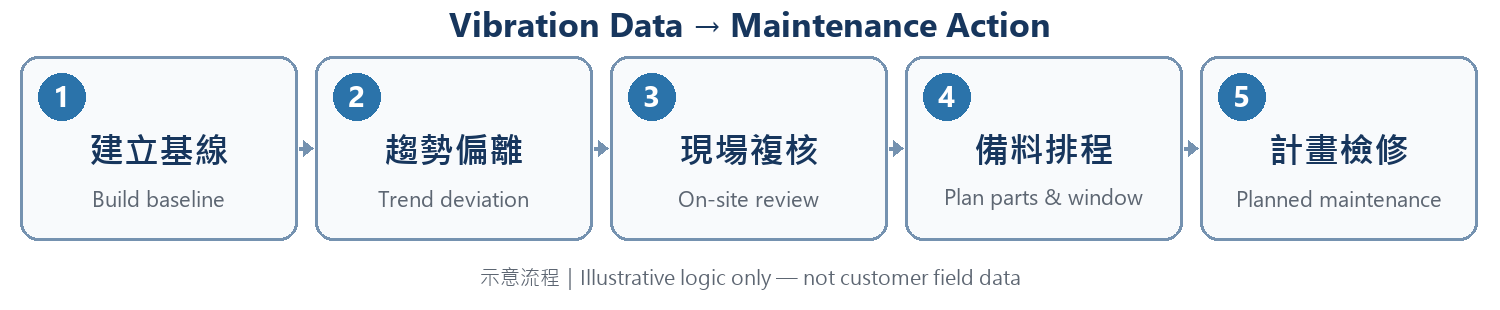
Ilustração do fluxo de trabalho; não são dados de medição de um cliente.
Notas
- Cada local é diferente; os planos de implantação e os resultados devem ser avaliados por profissionais qualificados de acordo com as condições reais do local.